
Struktur laminasi kemasan adalah susunan beberapa lapis film yang direkatkan menjadi satu lembar. Kodenya dibaca dari luar ke dalam: PET/AL/PE berarti PET di sisi luar, aluminium foil di tengah, dan PE di sisi yang menyentuh produk. Setiap lapisan punya tugas sendiri, yaitu tampilan dan kekuatan, penghalang, serta penyegel.
Kode seperti ini hampir selalu muncul di surat penawaran kemasan, tapi jarang dijelaskan. Akibatnya banyak brand membayar struktur yang lebih mahal dari kebutuhan, atau sebaliknya memilih yang lebih murah lalu mendapati produknya melempem sebelum tanggal kedaluwarsa. Memahami fungsi tiap lapisan membuat Anda bisa menilai penawaran dengan lebih tepat.
Kemasan dilaminasi karena tidak ada satu jenis film yang sekaligus bagus untuk dicetak, rapat terhadap oksigen dan uap air, dan mudah direkatkan dengan panas. Dengan menggabungkan beberapa film, setiap kelebihan bahan bisa dipakai sekaligus dan kelemahannya ditutup oleh lapisan lain.
Laminasi juga melindungi hasil cetak. Pada kemasan berlapis, desain biasanya dicetak di sisi dalam film luar, lalu film itu direkatkan dengan lapisan berikutnya. Tinta jadi terkunci di antara lapisan, tidak mudah tergores, dan tidak menjadi permukaan yang menyentuh produk.
Baca dari kiri ke kanan: lapisan paling kiri berada di sisi luar kemasan, dan lapisan paling kanan menyentuh produk. Kadang kode diikuti angka, misalnya PET 12/AL 7/LLDPE 80. Angka itu adalah ketebalan setiap lapisan dalam mikron. Ketebalan yang tepat bergantung pada produk, ukuran kemasan, dan mesin pengemas yang dipakai.
Secara umum, setiap lapisan mengisi salah satu dari tiga peran berikut:
| Posisi | Fungsi utama | Bahan yang sering dipakai |
|---|---|---|
| Lapisan luar | Permukaan cetak, kilap, kekakuan, tahan gores, dan tahan panas saat proses sealing | PET, OPP (BOPP) |
| Lapisan tengah | Penghalang oksigen, uap air, cahaya, dan aroma, atau penambah ketahanan tusuk | Aluminium foil, film metalized (MPET), nylon |
| Lapisan dalam (sealant) | Merekat saat dipanaskan untuk menutup kemasan, dan bersentuhan langsung dengan produk | PE atau LLDPE, CPP |
Tidak semua kemasan memakai tiga lapis. OPP/CPP, misalnya, hanya dua lapis: OPP sebagai lapisan luar dan CPP sebagai sealant.
Setiap bahan dipilih karena satu atau dua kekuatan utamanya, dan masing-masing punya keterbatasan yang perlu ditutup lapisan lain. Ringkasannya:
| Bahan | Kekuatan | Keterbatasan | Sering dipakai untuk |
|---|---|---|---|
| PET | Kaku, mengilap, stabil terhadap panas, permukaan cetak yang baik | Tidak bisa dipakai sebagai sealant sendirian | Lapisan luar kemasan kopi, bumbu, dan retort pouch |
| OPP (BOPP) | Bening, kaku, menahan uap air dengan baik, relatif ekonomis | Penahan oksigennya rendah | Snack, kerupuk, roti, permen |
| CPP | Sealant bening, tahan panas lebih tinggi daripada PE | Kurang lentur pada suhu beku | Sealant OPP/CPP dan kemasan yang dipanaskan |
| PE / LLDPE | Sealing pada suhu lebih rendah, lentur, kuat menahan benturan | Titik lelehnya lebih rendah daripada CPP | Sealant serbaguna: bubuk, cairan, beras, frozen food |
| Aluminium foil | Penghalang oksigen, uap air, dan cahaya yang paling rapat | Tidak tembus pandang, bisa retak halus jika sering tertekuk | Kopi, susu bubuk, herbal bubuk, retort pouch |
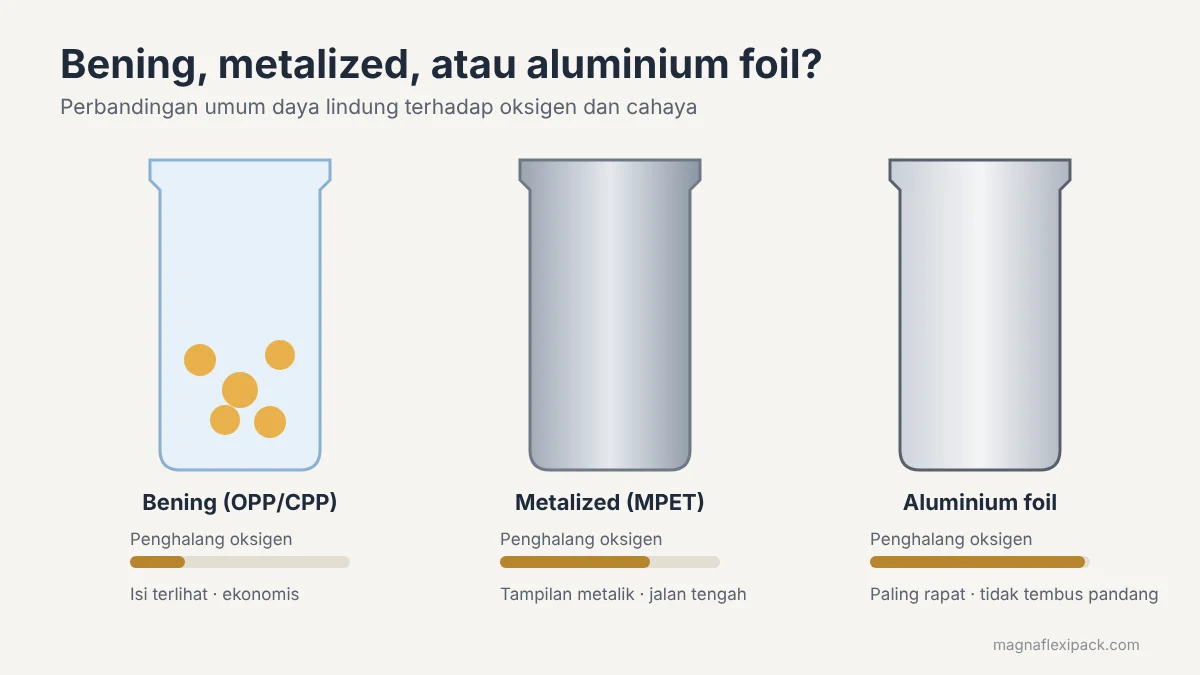
| Film metalized (MPET, MOPP) | Tampilan metalik, penghalang jauh lebih baik dari film polos, lebih ekonomis dari foil | Penghalangnya di bawah aluminium foil | Snack, sachet saus dan bumbu |
| Nylon (BOPA) | Tahan tusuk dan sobek | Menyerap uap air, jadi hampir selalu dipadukan dengan PE | Kemasan vakum daging, frozen food, beras, retort pouch |
PET/AL/PE dipakai ketika produk butuh perlindungan paling rapat dari oksigen, uap air, dan cahaya. Contohnya kemasan kopi dan minuman serbuk, susu bubuk, serta kemasan obat herbal dan suplemen yang mudah menggumpal atau kehilangan aroma.
Ada tiga hal yang perlu Anda timbang. Pertama, isi produk tidak terlihat dari luar. Kedua, biayanya lebih tinggi daripada struktur tanpa foil. Ketiga, lapisan foil bisa retak halus jika kemasan sering ditekuk, sehingga desain lipatan dan cara pengiriman ikut berpengaruh.
Untuk produk yang disterilkan dengan uap bertekanan (retort) pada suhu sekitar 116 sampai 121°C, strukturnya biasanya disesuaikan. Sealant PE sering diganti CPP, dan lapisan nylon ditambahkan untuk ketahanan tusuk, misalnya PET/nylon/AL/CPP.
OPP/CPP dipilih untuk produk kering yang ingin terlihat dari luar dan tidak terlalu sensitif terhadap oksigen. Strukturnya bening, kaku, dan relatif ekonomis, sehingga banyak dipakai untuk kemasan snack, kerupuk, roti, dan permen.
Kelemahannya ada pada penghalang oksigen. Snack yang mengandung banyak minyak bisa lebih cepat tengik jika umur simpan yang ditargetkan panjang. Pada kasus seperti ini, banyak brand beralih ke struktur dengan lapisan metalized, misalnya OPP/MPET/PE, yang tetap ekonomis tapi lebih rapat.
Nylon dipakai ketika kemasan harus tahan tusukan, terutama untuk kemasan vakum. Saat udara disedot, film menempel ketat ke produk yang bersudut atau keras, seperti daging beku, tulang, atau butiran beras. Film biasa mudah berlubang dalam kondisi itu.
Struktur yang umum adalah nylon/PE. PE di bagian dalam berfungsi sebagai sealant dan menutup kelemahan nylon yang menyerap uap air. Struktur ini juga sering dipakai untuk kemasan beras vakum.
Mulailah dari apa yang paling cepat merusak produk Anda, bukan dari bahan yang paling tebal atau paling mahal. Jawab tujuh pertanyaan ini sebelum meminta penawaran:
Struktur yang paling tebal belum tentu paling tepat. Lapisan yang tidak dibutuhkan hanya menambah biaya di setiap kemasan. Jika ragu, minta pemasok membuat sampel dan uji umur simpan produk Anda di dalamnya sebelum produksi massal.
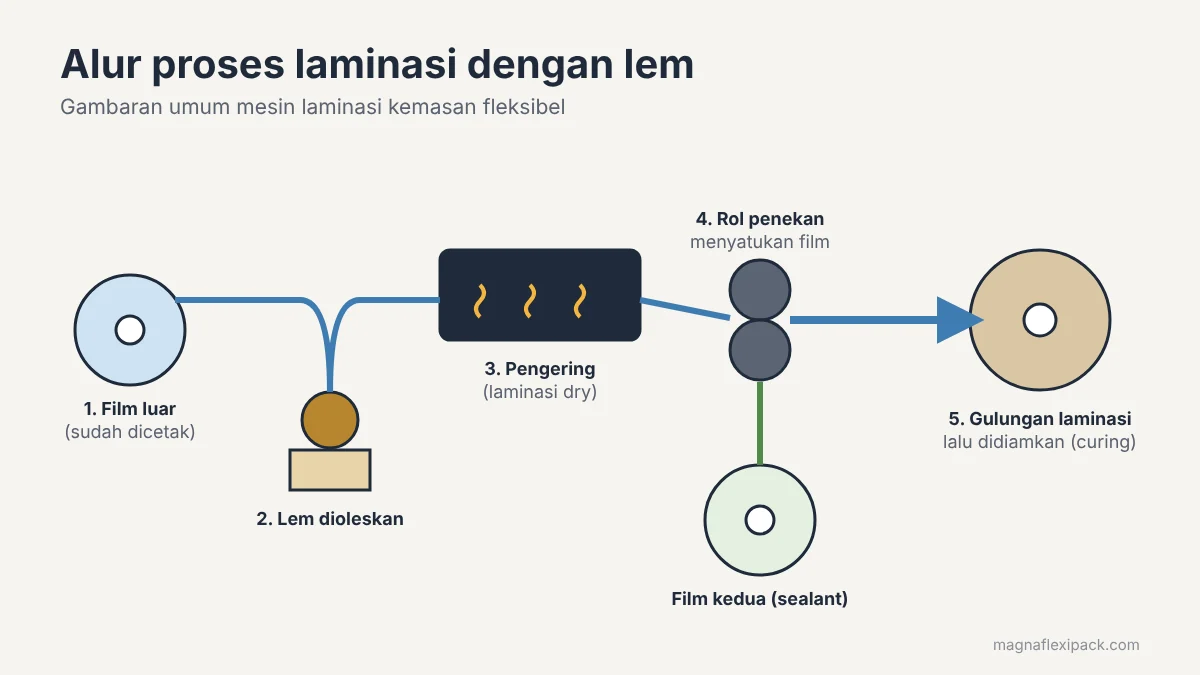
Ketiganya berbeda di bahan perekatnya. Laminasi dry memakai lem yang dilarutkan dalam pelarut, laminasi solventless memakai lem tanpa pelarut, dan laminasi ekstrusi memakai plastik leleh sebagai perekat.
| Metode | Perekat | Kelebihan | Yang perlu diperhatikan |
|---|---|---|---|
| Dry lamination | Lem poliuretan dalam pelarut | Dipakai luas untuk kemasan snack, daging, keju, dan kantong rebus | Pelarut harus diuapkan sempurna sebelum laminasi selesai |
| Solventless | Lem poliuretan tanpa pelarut | Konsumsi energi rendah, dan industri bergerak ke arah metode ini | Butuh waktu matang (curing) dan kontrol kelembapan |
| Ekstrusi | Plastik leleh, umumnya LDPE | Tidak perlu waktu curing, bisa langsung diproses | Butuh energi lebih besar dan lapisan ekstrusi menambah ketebalan |
Waktu curing ini berpengaruh ke jadwal Anda. Salah satu produsen bahan kemasan menyebut lapisan berikutnya baru bisa ditambahkan sekitar 24 jam setelah laminasi dengan lem, dan laminasi baru matang penuh dalam 3 sampai 5 hari, tergantung bahan dan suhu. Waktu ini termasuk dalam lead time produksi, jadi tanyakan ke pemasok saat menyusun jadwal peluncuran.
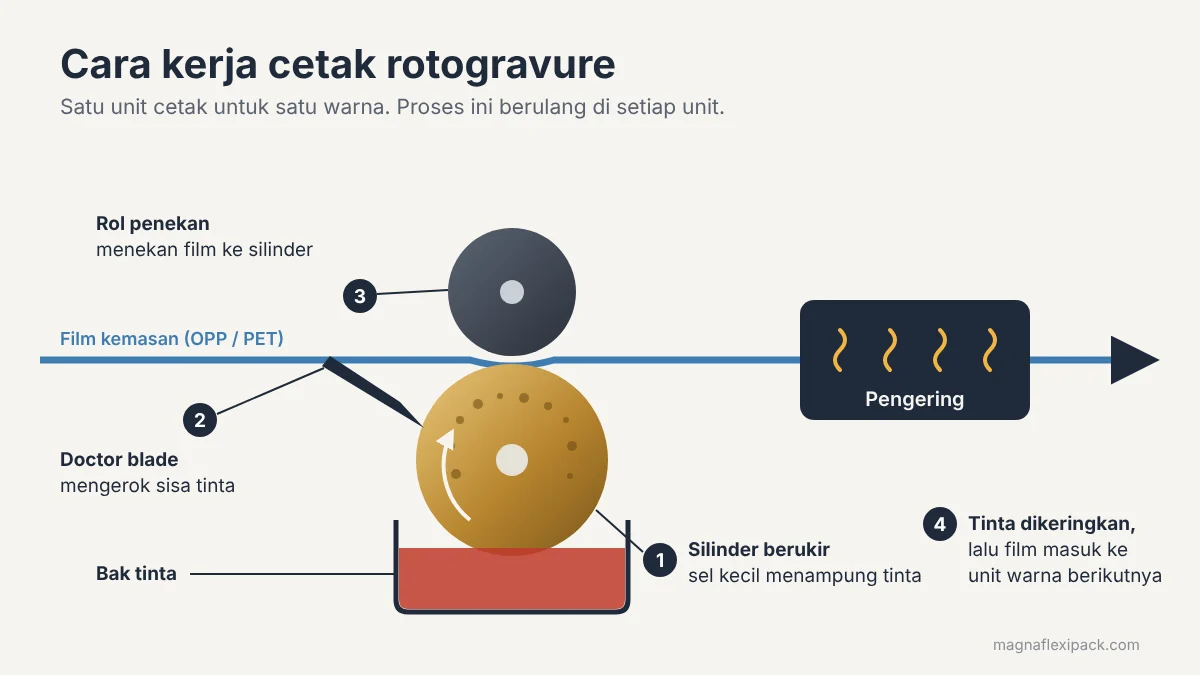
Pada kemasan laminasi, desain biasanya dicetak dengan rotogravure di sisi dalam film luar, lalu film itu dilaminasi sehingga tinta terkunci di antara lapisan. Cara ini membuat cetakan terlindung dari goresan dan tidak menjadi permukaan yang menyentuh produk. Penjelasan lengkap tentang metode cetaknya ada di artikel apa itu rotogravure.
Ada satu hal teknis yang sering terlewat. Penelitian di Journal of Print and Media Technology Research (2015) menemukan bahwa lapisan tinta di antara film menurunkan daya rekat antarlapis, dan ketebalan tinta ikut memengaruhinya. Karena itu, kemasan dengan area cetak yang luas dan pekat perlu diuji daya rekatnya (bond strength) sebagai bagian dari pengujian quality control.
Kemasan berlapis termasuk bahan yang diatur Peraturan BPOM Nomor 11 Tahun 2026 tentang Kemasan Pangan, yang menggantikan Peraturan BPOM Nomor 20 Tahun 2019. Poin-poin yang relevan untuk pemilik brand menurut siaran pers BPOM:
Dalam praktiknya, mintalah pemasok kemasan menyertakan spesifikasi bahan setiap lapisan dan hasil uji migrasi yang relevan untuk jenis produk Anda, terutama untuk lapisan dalam yang menyentuh produk.
Pilih PET/AL/PE jika produk sangat sensitif terhadap oksigen, uap air, atau cahaya. Pilih OPP/CPP jika produk kering perlu terlihat dan umur simpannya tidak terlalu panjang. Pilih struktur bernylon jika kemasan harus tahan tusuk atau divakum. Di antara pilihan itu, film metalized bisa menjadi jalan tengah antara biaya dan perlindungan.
Belum yakin struktur mana yang tepat? Ceritakan produk, target umur simpan, dan mesin pengemas Anda kepada tim Magna Flexipack. Lihat juga pilihan kemasan fleksibel custom dan proses laminasi di pabrik kami.
Konsultasi Struktur Material via WhatsApp
PET/AL/PE adalah kode struktur kemasan tiga lapis yang dibaca dari luar ke dalam: PET sebagai lapisan luar untuk cetak dan kekuatan, aluminium foil sebagai penghalang oksigen, uap air, dan cahaya, serta PE sebagai lapisan dalam yang direkatkan dengan panas dan bersentuhan dengan produk.
Aluminium foil adalah lembaran aluminium tipis yang menjadi penghalang paling rapat terhadap oksigen, uap air, dan cahaya. Film metalized adalah film plastik yang dilapisi aluminium sangat tipis. Penghalangnya lebih rendah dari foil, tetapi biayanya lebih ekonomis dan tampilannya tetap metalik.
Aluminium foil bisa retak halus jika kemasan sering tertekuk atau tertekan selama distribusi. Retakan ini menurunkan daya lindungnya meski kemasan terlihat utuh. Desain lipatan, ketebalan lapisan pendukung, dan kemasan luar untuk pengiriman ikut menentukan.
Kemasan yang terdiri dari beberapa jenis bahan, seperti PET/AL/PE, sulit didaur ulang karena lapisannya tidak mudah dipisahkan. Industri mulai mengembangkan struktur satu jenis bahan, misalnya PE/PE atau PP/PP, tetapi daya lindungnya perlu diuji sesuai kebutuhan produk.
Untuk laminasi dengan lem, lapisan berikutnya umumnya baru bisa ditambahkan sekitar 24 jam kemudian, dan laminasi matang penuh dalam 3 sampai 5 hari tergantung bahan dan suhu. Laminasi ekstrusi tidak memerlukan waktu curing. Tanyakan waktu ini ke pemasok karena masuk ke lead time produksi.